
做质量的、做工程的、做工艺的,大概率都听过这句话——
"FMEA嘛,我做过啊,不就是填个表。"
但你再追问一句:"你做的这是DFMEA还是PFMEA?两者有什么区别?"对方大概率开始眼神飘忽。
不夸张地说,DFMEA和PFMEA的混淆,是质量圈里最常见的"概念车祸现场"。很多公司的FMEA文件,打开一看——DFMEA里塞了工艺参数,PFMEA里写满了设计尺寸,两边都没做对,还以为自己做了两份。
本质上,DFMEA和PFMEA的差异不是"内容多一点少一点",而是它们压根不在同一个维度上分析问题。你分不清它们,就做不对FMEA。
DFMEA审的是"产品长什么样才会坏";PFMEA审的是"怎么制造才会做出坏产品"。
一、基础定义——用大白话说清楚
先搞懂各自在管什么事
DFMEA(设计失效模式与影响分析)一句话:审产品设计本身是否可靠。
DFMEA聚焦的是产品设计阶段,分析的对象是产品的固有特性——结构、材料、尺寸、功能、公差配合、耐久性等。
它的逻辑是:如果产品设计本身就有缺陷,后面再好的工艺也造不出好东西。所以DFMEA要抢在生产之前、甚至抢在图纸冻结之前完成。
分析对象:产品图纸、BOM、结构方案、材料选型、功能规格
核心问题:"这个产品可能因为什么设计原因失效?失效后果有多严重?"
输入信息:客户要求、法规要求、类似产品历史失效数据
典型输出:特殊特性清单(SC/CC)、设计验证计划(DVP&R)
PFMEA(过程失效模式与影响分析)一句话:审制造过程能不能稳定地产出合格品。
PFMEA聚焦的是生产制造/装配过程,分析的是过程中的变差来源——人、机、料、法、环、测每一个环节可能引入的失效。
它的逻辑是:设计再好的产品,如果加工过程不稳定,照样产出不良。所以PFMEA的起点是过程流程图,不是产品图纸。
分析对象:工序步骤、设备参数、工装、操作规范、检验方法
核心问题:"在这个工序中,哪些操作会出错?出错会导致什么?"
输入信息:过程流程图、控制计划、类似工艺历史问题
典型输出:过程特殊特性清单、控制计划(CP)、作业指导书(SOP)
二、核心对比——七大维度一张表
从这里开始,别再搞混
| 对比维度 | DFMEA | PFMEA |
|---|---|---|
| 分析阶段 | 产品设计阶段(量产前) | 过程开发阶段(量产前/量产后持续) |
| 分析对象 | 产品本身 —— 结构、材料、尺寸、功能 | 制造过程 —— 工序、设备、人、方法 |
| 失效起因 | 设计缺陷(强度不足、选材错误、间隙不合理) | 过程变差(参数偏离、操作错误、设备磨损) |
| 起始输入 | 产品图纸 / 技术规范 / 客户要求 | 过程流程图 / DFMEA的SC/CC清单 |
| 团队构成 | 设计工程师主导 + 质量/工艺/试验/客户代表 | 工艺/制造工程师主导 + 质量/设备/生产/操作工 |
| 关键输出 | 特殊特性清单(SC/CC) → DVP&R → PFMEA输入 | 过程特殊特性 → 控制计划(CP) → SOP/SIP |
| 触发时机 | 新设计、设计变更、新材料引入、新功能增加 | 新工艺、设备变更、工序调整、重大质量事故 |
记忆口诀:D看产品、P看过程;D先做、P后接;D输出SC/CC喂给P,P输出CP指导现场。
三、DFMEA比PFMEA多了一个关键步骤
特殊特性的识别与传递
很多人不理解:DFMEA和PFMEA之间到底是什么关系?答案是——父子关系。
DFMEA完成之后,会识别出一批产品特殊特性(SC/CC)。这些特性必须传递给PFMEA作为输入。PFMEA收到之后,再分析每个特殊特性在制造过程中如何被保证、如何被控制,由此衍生出过程特殊特性。
这个传递链条是:
DFMEA → 产品特殊特性(SC/CC) → PFMEA → 过程特殊特性 → 控制计划(CP) → 作业指导书(SOP) + 检验规范(SIP)
! 最常见的断链
DFMEA识别了特殊特性,但PFMEA里根本没体现——两个文件各写各的。审核员拿到两份FMEA一对,发现"特殊特性"对不上,直接判失效。这就是IATF 16949审核里最常见的不符合项之一。
四、新版AIAG-VDA FMEA七步法——DFMEA和PFMEA都要走
告别"填表思维",走向"结构分析"
2019年发布的AIAG-VDA FMEA手册,最大的变革是把FMEA从一张表单升级为一个七步法体系。无论是DFMEA还是PFMEA,都必须按这七步走——区别只在于每一步的"分析对象"不同。
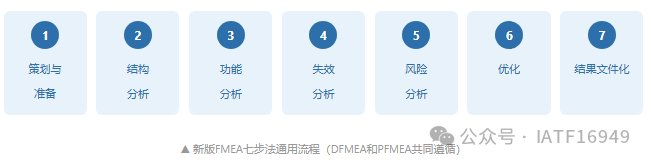
| 步骤 | DFMEA做的是... | PFMEA做的是... |
|---|---|---|
| 1. 策划准备 | 定义分析范围、边界(哪个系统/子系统/零部件) | 定义分析范围(哪个过程/工序/工步) |
| 2. 结构分析 | 画出系统→子系统→零部件的结构树 | 画出过程→工序→工步的结构树 |
| 3. 功能分析 | 定义每个层级的功能和要求 | 定义每个工序的功能和要求 |
| 4. 失效分析 | 识别每个功能的失效模式、失效后果、失效起因 | 识别每个工序功能的失效模式、失效后果、失效起因 |
| 5. 风险分析 | 评估严重度S、发生度O、探测度D → 行动优先级AP | 同理,但发生度O的来源是过程数据 |
| 6. 优化 | 根据AP确定改进措施(设计优化、验证补充) | 根据AP确定改进措施(防错、参数优化、探测升级) |
| 7. 文件化 | 汇总DFMEA报告 + 特殊特性清单 + DVP&R | 汇总PFMEA报告 + 过程特殊特性 + 控制计划 |
新版重点变化:RPN被取消,改用AP(行动优先级:H/M/L);严重度S=9或10时必须采取改进措施,无论AP结果如何。
五、什么情况下必须做DFMEA?什么情况下必须更新PFMEA?
不是每个变更都要重新做全套
触发DFMEA的典型场景:
全新产品开发(APQP第一阶段)
设计变更——改了结构、换了材料、调整了尺寸公差
客户规范更新——比如从国标升级到合资品牌标准
类似产品出现过重大设计失效——需要举一反三
法规变更——比如禁用某种材料、新增安全要求
触发PFMEA更新的典型场景:
新产线、新工艺投入
设备变更或大修后
过程能力Cpk持续不达标
重大质量事故或客户投诉
控制计划评审发现问题
DFMEA传递新的特殊特性
六、三招让你的DFMEA和PFMEA经得起审
不是技巧,是底线
1. 特殊特性的传递要"可追溯"
从DFMEA的SC/CC清单,到PFMEA的特殊特性栏,到控制计划的控制方法栏——三份文件中同一个特性的编号、名称、符号必须完全一致。审核员会用Ctrl+F来验证你是否做到了。
2. 失效分析要"刨根问底"
不要写"操作失误"作为失效起因——太笼统,等于没说。要写出具体是什么操作、在什么条件下失误。比如:"操作工未按SOP执行扭矩校验,原因是工位无防错装置,无扭矩值实时显示。"
3. DFMEA和PFMEA要"互相引用"
DFMEA的分析结论要明确出现在PFMEA的输入中,PFMEA里要能看出这些特殊特性是从哪个DFMEA传递过来的。建议加一列"来源DFMEA编号",方便追溯。
七、DFMEA vs PFMEA 速查表
收藏这张表,下次别翻书了
| 维度 | DFMEA | PFMEA |
|---|---|---|
| 中文名 | 设计失效模式与影响分析 | 过程失效模式与影响分析 |
| 谁主导 | 设计/产品工程师 | 工艺/制造工程师 |
| 分析什么 | 产品本身会不会坏 | 制造过程会不会出错 |
| 用什么图 | 边界图 → 结构树 → 功能网 | 过程流程图 → 结构树 → 功能网 |
| 核心输出 | SC/CC → DVP&R | 过程特性 → 控制计划 |
| 做错后果 | 批量设计缺陷,召回风险 | 批量制造不良,客户投诉 |
| 关系 | PFMEA的上游输入 | DFMEA的下游承接 |
检查一下你的FMEA文件
DFMEA里有没有混入"操作不当"?
PFMEA里有没有出现"尺寸设计不合理"?
特殊特性有没有从D传到P再到CP?
如果三个答案有任何一个"不确定"——你的FMEA可能需要重新审视了。
DFMEA和PFMEA的区分,本质上不是"表格怎么填"的问题,而是"分析问题的逻辑在哪一层"的问题。
设计层的问题归D,制造层的问题归P。D是防止"天生缺陷",P是防止"后天变异"。一个管基因,一个管环境。
把这两件事想清楚,FMEA才真正开始发挥作用——而不是沦为一份"审核的时候拿出来、平时锁在抽屉里"的纸。
关于SunFMEA
SunFMEA是由北京青创智通科技有限公司自主研发的一款基于AIAG-VDA-FMEA标准的失效模式和影响分析软件,软件满足新版七步法分析流程,兼具DFMEA和PFMEA,以结构树的方式直观、完整、快速地指导用户完成FMEA分析的整个流程,能够为企业提供系统化、标准化的FMEA解决方案,助力企业提质降本增效。
SunFMEA摒弃传统Excel填表法制作FMEA的方式,提供向导式FMEA制作流程,引导用户完成七步法的分析。提供可视化的技术(框图、工艺流程图、结构树/功能树/失效树、功能网、失效网),提升FMEA制作体验和展示效果。可自动生成控制计划,形成并更新企业知识库和经验库,极大的提升FMEA制作的效率和质量。包括项目管理、知识库、FMEA编制(七步法)、评分标准库、特殊特性符号库、基础数据配置、系统配置等模块和功能。
文章来源于网络,版权归原作者所有,侵删。